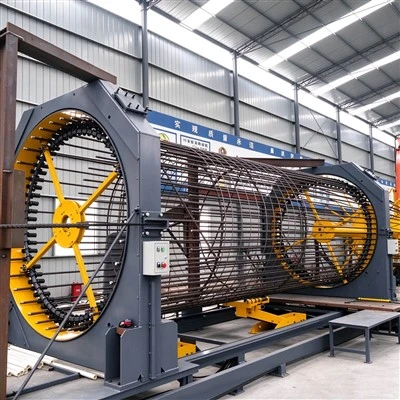
Stålburet rullende sveisemaskinbruker en synkron formingsprosess med to skiver. Hovedstengene er installert i posisjoneringshullene til den faste skiven og den bevegelige skiven og klemmes og festes. Spiralstavene mates kontinuerlig av layoutrammen. Enden er forhåndssveiset på hovedstengene. Under drift driver den roterende skiven spiralstengene til spiral rundt hovedstengene, og den bevegelige skiven beveger seg synkront og jevnt langs styreskinnen. Motstandspunktsveisemekanismen påfører trykk og smelter i skjæringspunktet mellom hovedstengene og spiralstengene i sanntid, og fullfører dannelsen av spiralstålburet på én gang.
De viktigste sveisemetodene inkluderer motstandspunktsveising og gassbeskyttelsessveising. Motstandspunktsveising genererer varme gjennom motstanden mellom stålstangens overflater under trykket fra elektrodene, og den smelter og sveiser under trykket. Parametrene er stabile og formingshastigheten er høy, noe som gjør den egnet for batch-prosessproduksjon av konvensjonell skivespiralstangvikling. Gassbeskyttelsessveising bruker karbondioksidgassbeskyttelsessveising, med en dypere sveiseinntrengning og høyere forbindelsesstyrke. Den er mer egnet for prosjekter som vei- og vannveispeler og bropeler med strenge krav til sveisestyrke; imidlertid er sveisehastigheten langsommere enn motstandspunktsveising, og forbruksmateriell og driftskrav er høyere.
Sammenlignet med den tradisjonelle manuelle benkbindingsprosessen, retter den mekaniske formingsmetoden ut hovedstengene, arrangerer spiralstengene jevnt og gir bedre ferdig rundhet, noe som gjør det mindre sannsynlig å miste rundhet og deformeres under transport og senking. Dessuten skiller det seg fra enkelt viklingsutstyr: den enkle modellen fullfører bare viklingen av spiralstengene og mangler den synkrone sveiseprosessen. Etterfølgende sveising må suppleres manuelt, og formingskvaliteten og produksjonskontinuiteten er ikke like god som den integrerte rullende sveisemaskinen. Denne prosessen er allment anvendelig for produksjon av prefabrikkert stålburutstyr for bygninger, borede støpte peler, demninger, støttepeler for dype grunngrop, prefabrikkerte peler for havner, offshore og peler med stor diameter, som oppfyller de standardiserte produksjonskravene til konstruksjonsstålrammen.