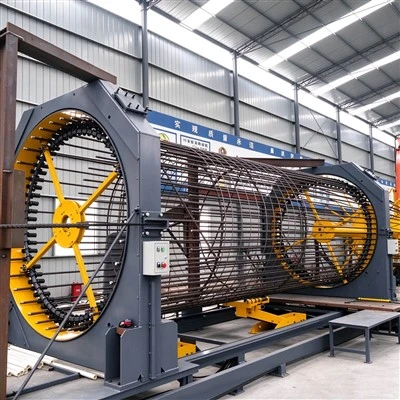
Armeringsnett er mye brukt som armeringsmateriale i moderne armert betongkonstruksjon. Den består av langsgående og tverrgående armeringsjern arrangert med spesifiserte intervaller og sveiset ved deres skjæringspunkter for å danne nettingpaneler med ensartede rutenettdimensjoner. Sammenlignet med tradisjonell manuell binding, kan mekanisert sveising forbedre produksjonseffektiviteten betydelig, samtidig som den gir mer konsistente maskedimensjoner, sveisekvalitet og spesifikasjoner for ferdige produkter.
Med utviklingen av konstruksjonsindustrialisering, prefabrikasjon og standardisert armeringsjernbehandling,sveisemaskiner for armeringsnetthar blitt stadig viktigere i armeringsjernbehandlingsanlegg, prefabrikkerte betongkomponentfabrikker og infrastrukturprosjekter. Avhengig av maskinkonfigurasjonen kan ulike modeller tilpasses ulike armeringsjernsdiametre, maskedimensjoner, avstandskrav og produksjonskapasitet, slik at produsenter kan møte prosesseringskravene til ulike byggeprosjekter.
De viktigste funksjonelle egenskapene tilstålnett sveisemaskin
Kjernefunksjonen til stålnettsveisemaskinen er å automatisk posisjonere og sveise de langsgående og tverrgående stålstengene på forhåndsinnstilt gitteravstand, og dermed kontinuerlig produsere stålnettplater som oppfyller størrelseskravene.
Mesh panelproduksjon involverer vanligvis automatisk mating, armeringsjernjustering, posisjonering og sveising. Etter at operatøren har angitt parametere som armeringsjerndiameter, tverrgående armeringsavstand, antall langsgående armeringsjern og maskepaneldimensjoner i henhold til produksjonskravene, kan maskinen automatisk behandle maskepanelene i henhold til det forhåndsinnstilte programmet.
Automatisk posisjonering bidrar til å redusere feil forårsaket av manuell måling og justering, og forbedrer konsistensen av maskedimensjoner og armeringsavstand.
Deabruker vanligvis en flerpunkts synkron sveiseprosess, slik at flere skjæringer mellom de tverrgående og langsgående armeringsjernene kan sveises samtidig.
Sammenlignet med manuell sveising ved individuelle veikryss, kan flerpunkts synkron sveising redusere behandlingstiden som kreves for hvert nettpanel og forbedre sveisekonsistensen. For armeringsanlegg som kontinuerlig må produsere store mengder standardiserte nettingpaneler, kan denne prosessen forbedre produksjonseffektiviteten betydelig.
Moderne sveisemaskiner med armeringsnett er vanligvis utstyrt med PLS-kontrollsystemer og et menneske-maskin-grensesnitt (HMI), som lar operatører stille inn og justere prosessparametere i henhold til ulike produktspesifikasjoner.
Typiske parametere inkluderer:
- Armeringsjerns diameter
- Tverrgående armeringsavstand
- Langsgående armeringsavstand
- Mesh lengde
- Maskebredde
- Sveiseparametere
- Fôringshastighet
- Produksjonsmengde
Digitale parameterinnstillinger reduserer den manuelle justeringstiden som kreves når du bytter mellom ulike produktspesifikasjoner og forbedrer konsistensen og repeterbarheten til produksjonsprosessen.
Maskedimensjoner og armeringsjernsspesifikasjoner varierer mellom prosjekter, så sveisemaskiner for armeringsnett må være i stand til å håndtere ulike produktspesifikasjoner.
Avhengig av maskinmodell og konfigurasjon, kan sveisemaskinen for armeringsnett produsere nettingpaneler ved bruk av armeringsjern med forskjellige diametre. Maskeavstand, paneldimensjoner og andre produktspesifikasjoner kan justeres i henhold til spesifikke prosjektkrav.
For armeringsanlegg vil evnen til å håndtere ulike armeringsjerns- og nettingspesifikasjoner direkte påvirke deres evne til å betjene et bredere spekter av bestillinger og produksjonskrav.
Under produksjonen av armeringsnett utfører maskinen gjentatte operasjoner som mating, posisjonering, sveising og tømming av nettpanel. Derfor må utstyrsrammen, matemekanismen og sveisemekanismen ha tilstrekkelig strukturell styrke og stabilitet.
Ved å bruke kraftige sveisede stålkonstruksjoner, presisjonstransmisjonskomponenter og en godt designet mekanisk layout, kan maskinen redusere vibrasjoner og posisjoneringsavvik som kan oppstå under langtidsdrift, og bidra til å sikre stabil og kontinuerlig produksjon.
De viktigste behandlingsteknikkene til sveisemaskinen med stålnett
Automatisert produksjon av stålnettplater er ikke en enkel sveiseprosess; den består av flere trinn, inkludert mating av stålstang, arrangement, posisjonering, sveising og produksjon av det ferdige produktet.
Forbered først armeringsjernene med de nødvendige spesifikasjonene i henhold til designkravene til armeringsnettet.
Armeringsjernets diameter, karakter, lengde og overflatetilstand bør oppfylle produksjonskravene. For valstråd skal den vikles av og mates i henhold til maskinkonfigurasjonen. For ferdigkuttede armeringsjern bør stengene klargjøres til de nødvendige lengdene basert på dimensjonene til nettingpanelet.
De langsgående armeringsstengene mates inn i maskinen gjennom matemekanismen og plasseres nøyaktig i henhold til forhåndsinnstilt avstand.
Det automatiske fôringssystemet sikrer stabil og kontinuerlig armeringsjernmating samtidig som det opprettholdes konsistent avstand mellom tilstøtende langsgående armeringsjern. Dette gir nøyaktig posisjonering for påfølgende plassering av tverrgående armeringsjern og sveising, og bidrar til å forbedre dimensjonskonsistensen til de ferdige nettingpanelene.
De tverrgående armeringsstengene mates automatisk inn i sveiseområdet med den forhåndsinnstilte avstanden og plasseres nøyaktig på tvers av de langsgående armeringsstengene for å danne de nødvendige kryssene.
Nøyaktig plassering på dette stadiet er avgjørende for å opprettholde konsistente maskedimensjoner. Gjennom automatisk mating og CNC-kontrollert posisjonering kan maskinen redusere avstandsavvik knyttet til manuell plassering av tverrgående armeringsjern, og forbedre dimensjonskonsistensen til de ferdige nettingpanelene.
etter at de langsgående og tverrgående stålstengene er plassert, utfører sveisesystemet sveising ved skjæringspunktene mellom stålstengene.
Avhengig av utstyrstype og teknisk skjema, vedtar sveisingen av stålnettplaten vanligvis metoder som motstandssveising. Under sveiseprosessen må parametrene som strøm, trykk og aktiveringstid holdes rimelig tilpasset for å sikre stabil forbindelseskvalitet til sveisepunktene.
For flerpunktssveiseutstyr kan sveisingen fullføres samtidig ved flere skjæringspunkter, og dermed øke produksjonshastigheten til maskeplaten per tidsenhet.
Etter sveising transporteres stålnettplaten til det ferdige produktområdet gjennom utgangsmekanismen.
Avhengig av produksjonsmetoden kan det ferdige produktet bearbeides ved kontinuerlig produksjon, skjæring med fast lengde eller automatisk stabling. For storskala produksjon kan et automatisert transport- og oppsamlingssystem konfigureres ytterligere for å redusere manuell håndtering.
De typiske bruksscenariene for sveisemaskinen med stålnett
Armeringsnett har egenskapene til ensartet størrelse, praktisk konstruksjon og høy armeringseffektivitet, så det er mye brukt i ulike typer ingeniørprosjekter.
Ved produksjon av prefabrikerte betongkomponenter kan armeringsnett brukes til å forsterke veggpaneler, gulvplater, rørsegmenter og andre prefabrikerte elementer.
Armeringsnettsveisemaskiner kan produsere standardiserte nettingpaneler i partier, og gir en jevn tilførsel av prefabrikkert armering for prefabrikkert betongproduksjon.
I vei-, bro- og kommunalteknikk er armeringsnett mye brukt til å forsterke betongkonstruksjoner som fortau, brodekker og andre armerte betongkomponenter.
For store prosjekter kan automatisert sveiseutstyr redusere manuelt armeringsarbeid, forbedre produksjonseffektiviteten og støtte kontinuerlig produksjon av armeringsnett.
I boligbygg, næringsbygg, industrianlegg og andre byggeprosjekter kan armeringsnett brukes i gulvplater, vegger, fundamenter og andre armerte betongkonstruksjoner.
Standardiserte nettingpaneler kan produseres på forhånd i henhold til konstruksjonstegninger og deretter transporteres til byggeplassen for montering. Denne tilnærmingen kan redusere mengden arbeid med armeringsjern på stedet og monteringsarbeid.
Tunnel-, T-bane- og underjordiske byggeprosjekter krever vanligvis store mengder forsterkning med konsistente dimensjoner og spesifikasjoner.
Armeringsnettsveisemaskiner kan produsere nettingpaneler i forskjellige spesifikasjoner i henhold til prosjektkrav. Det resulterende armeringsnettet kan brukes i betongkonstruksjoner og relaterte armeringssystemer.
For profesjonelle armeringsanlegg kan sveisemaskiner med armeringsnett være en viktig del av standardiserte prosesseringslinjer for armeringsjern.
Gjennom enhetlige produksjonsparametere og automatisert kontroll kan forskjellige nettspesifikasjoner byttes raskt i henhold til ordrekrav, noe som bidrar til å forbedre utstyrsutnyttelsen og effektiviteten i produksjonsorganisasjonen.
Betydningen av stålnettsveisemaskinen i stålbearbeidingsproduksjon
Fra perspektivet til produksjonsmetoder går betydningen av en sveisemaskin med armeringsnett utover å erstatte manuell sveising. Hovedverdien ligger i å integrere nøkkelprosesser som armeringsjernmating, posisjonering og sveising i en koordinert automatisert arbeidsflyt.
For det første kan automatisert produksjon redusere manuell intervensjon og avhengighet av arbeidere for repeterende oppgaver.
For det andre kan digital parameterkontroll forbedre konsistensen mellom produksjonspartier, spesielt for prosjekter med strenge krav til maskedimensjoner og armeringsavstand.
I tillegg kan kontinuerlig produksjon øke den totale produksjonen og opprettholde en mer stabil produksjonsflyt. For armeringsjernbehandlingsanlegg med store ordrevolum og prefabrikkerte betongkomponentfabrikker, kan en stabil og automatisert produksjonsprosess forbedre den totale produksjonsstyringen ytterligere.
Samtidig kan automatisert utstyr hjelpe armeringsjernbehandlingen gradvis å skifte fra tradisjonelle, desentraliserte operasjoner på stedet til fabrikkbaserte, standardiserte og digitaliserte produksjonsmodeller.
Tekniske faktorer å vurdere når du velger en sveisemaskin av stålnett
Ulike byggeprosjekter har ulike krav til spesifikasjoner og produksjon av stålnett. Derfor, når du velger en maskin, bør man ikke bare fokusere på den teoretiske produksjonshastigheten, men også ta hensyn til de faktiske behandlingsbehovene omfattende.
De viktigste tekniske faktorene inkluderer:
- Utvalget av diametere av stål som kan bearbeides
- Maksimal bredde og lengde på nettet
- Utvalget av langsgående og tverrgående stålavstand
- Sveisemetode
- Antall sveisepunkter og synkronsveiseevnen
- Automatisk fôringsmetode
- Kontrollsystem
- Utstyrs produksjonssyklus
- Utgangsmetode for ferdige produkter
- Utstyrets driftsstabilitet
- Ettervedlikehold og teknisk støtte
For utenlandske prosjekter må utstyrsvalget også ta hensyn til faktorer som lokale elektriske standarder, installasjonsforhold, krav til operatørgrensesnitt, tilgjengelighet av reservedeler og ekstern teknisk støtte.
Derfor bør valg av en armeringsnettsveisemaskin ikke være basert utelukkende på utstyrsmodellen. Maskinkonfigurasjonen bør bestemmes i henhold til armeringsjernspesifikasjonene, maskedimensjoner, nødvendig produksjonskapasitet og faktiske driftsforhold, for å sikre at utstyret er riktig tilpasset de spesifikke produksjonskravene.
Profesjonell sammendrag
Sveisemaskinen for armeringsnett er et viktig utstyr for automatisering av armeringsjernbehandling. Dens kjerneverdi ligger i å transformere tradisjonell armeringsnettproduksjon til en kontinuerlig, standardisert og kontrollerbar prosess gjennom automatisk mating, presis posisjonering, flerpunkts synkron sveising og CNC-kontroll.
Fra et prosesseringsperspektiv integrerer utstyret flere operasjoner, inkludert armeringsjernmating, posisjonering, tverrgående armeringsjernplassering, sveising ved armeringsjernskryss og utkast av ferdig nettingpanel. Når det gjelder bruksområder, kan sveisemaskiner med armeringsnett brukes i ulike felt, inkludert produksjon av prefabrikkerte betongkomponenter, bygningskonstruksjon, vei- og broteknikk, tunnel- og underjordiske prosjekter og profesjonelle armeringsanlegg.
Ettersom konstruksjonsindustrialisering og standardisert armeringsbearbeiding fortsetter å utvikle seg, stiller armeringsnettproduksjon høyere krav til prosesseringsnøyaktighet, produksjonseffektivitet, utstyrsstabilitet og automatisering. Derfor bør utstyrsvalg være basert på faktorer som armeringsjernsdiameter, maskespesifikasjoner, sveisekrav, produksjonskapasitet og faktiske driftsforhold, i stedet for å velge utstyr utelukkende basert på pris eller produksjonshastighet.
Fra et langsiktig produksjonsperspektiv trenger et pålitelig sveisesystem for armeringsnett mer enn en stabil mekanisk struktur og konsistent sveiseytelse. Den skal også gi omfattende funksjoner innen automatisk kontroll, spesifikasjonsskifte, produksjonseffektivitet, enkelt vedlikehold og teknisk støtte. Ved å matche utstyrskapasiteten med faktiske prosesseringskrav, kan produsenter bedre møte de økende kravene til moderne armeringsjernbehandling for effektivitet, konsistens, standardisering og automatisering.